YOMATO / SÉLECTION D’ÉQUIPEMENT
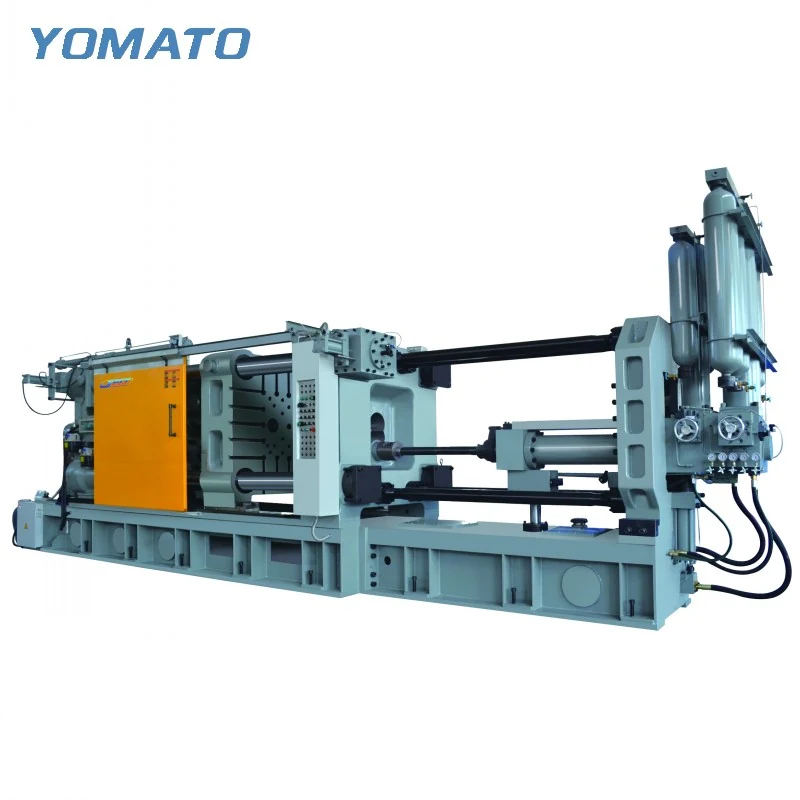
Machine de moulage sous pression MT1100
La machine de moulage sous pression MT1100 est un modèle à chambre froide pour alliages d’aluminium, de magnésium et de cuivre. Sa force de fermeture est de 11000 KN. Comparez le tableau technique du modèle avec les exigences complètes de moule et d’injection avant de choisir sa configuration de cellule.
Demander un devis MT1100 ↗Caractéristiques techniques MT1100
| Paramètre | Unité | MT1100 |
|---|---|---|
| Force de fermeture | KN | 11000 |
| Dimensions du plateau (HxV) | mm | 1620x1600 |
| Espace entre colonnes (HxV) | mm | 1050x1050 |
| Diamètre des colonnes | mm | 210 |
| Hauteur de moule (min.-max.) | mm | 450-1150 |
| Course de fermeture | mm | 900 |
| Course d’éjection | mm | 190 |
| Force d’éjection | KN | 500 |
| Force d’injection | KN | 900 |
| Course d’injection | mm | 900 |
| Position d’injection | mm | 0,-300 |
| Diamètre du piston d’injection | mm | 90-130 |
| Masse injectée (Al) | KG | 10.3-21.6 |
| Pression de moulage (intensification) | MPa | 141-67 |
| Surface de moulage | cm2 | 777-1622 |
| Surface de moulage max. (40MPa) | cm2 | 2750 |
| Saillie de la bride de moulage | mm | 20-0.05 |
| Diamètre de la bride de moulage | mm | 240 |
| Pénétration du piston | mm | 350 |
| Pression de service du système | MPa | 16 |
| Puissance du moteur | KW | 55 |
| Capacité du réservoir d’huile | L | 1800 |
| Poids de la machine | KG | 70000 |
| Dimensions de la machine (LxPxH) | m | 11.2x3.4x4 |
01 / SÉRIE
MT1100 : distinguer la pression de remplissage de la pression de service
La MT1100 indique Pression de moulage (intensification) [MPa] : 141-67 et Pression de service du système [MPa] : 16. Ces champs décrivent différentes parties de la relation force-pression de la machine. Utilisez des hypothèses de pression d’empreinte pour l’analyse de la force de fermeture de 11000 KN et la configuration d’injection proposée pour l’analyse de l’injection. La pression hydraulique de service ne doit pas être substituée directement dans un calcul de charge d’ouverture d’empreinte.
02 / SÉRIE
MT1100 : installation de l’outillage et course d’injection
La MT1100 dispose d’un plateau de 1620x1600 mm et d’un espace entre colonnes de 1050x1050 mm. La hauteur de moule (min.-max.) est de 450-1150 mm ; la course de fermeture est de 900 mm. Vérifiez la hauteur fermée et l’installation séparément du dégagement d’ouverture nécessaire aux tiroirs et à l’extraction des pièces.
La force d’injection [KN] est de 900 ; la course d’injection [mm] est de 900 ; le diamètre du piston d’injection [mm] est de 90-130. La masse injectée (Al) [KG] est de 10.3-21.6. Comparez ces champs en tant que configuration, avec les exigences complètes d’injection et de remplissage d’empreinte.
03 / SÉRIE
Ne retenir les auxiliaires qu’après vérification des interfaces
L’ouverture entre colonnes de 1050x1050 mm et la course de fermeture de 900 mm doivent permettre à la fois l’installation et le retrait du moule. Vérifiez l’approche du pulvérisateur une fois l’extracteur dégagé. Si des équipements auxiliaires proviennent d’une autre cellule, comparez leur portée, leurs charges et leurs signaux avec cette configuration.
Pour la planification du site, les dimensions de la machine (LxPxH) [m] sont de 11.2x3.4x4, le poids de la machine [KG] est de 70000 et la puissance du moteur [KW] est de 55. Prévoyez un espace supplémentaire pour la maintenance, les changements de moule, le transfert de métal en fusion et les périphériques sélectionnés.
04 / SÉRIE
Vérification de la configuration d’injection : MT1100
Incluez les canaux, les trop-pleins et la masselotte dans l’injection complète. Lisez les champs de masse injectée et de pression avec la configuration de piston proposée ; leurs valeurs extrêmes ne doivent pas être combinées comme si elles étaient disponibles simultanément. Analysez le comportement de remplissage et la charge de la chambre d’injection avec le concepteur du procédé.
05 / SÉRIE
Préparer une demande de devis MT1100
Envoyez la désignation de l’alliage, le plan de pièce, la disposition des empreintes, l’estimation de l’injection complète et les dimensions complètes de l’assemblage de moule. Indiquez la configuration de production visée, les équipements auxiliaires existants et la destination. Demandez une analyse de configuration couvrant ensemble la force de fermeture, l’injection, l’installation, l’ouverture et l’extraction des pièces.
DEMANDE DE PROJET
Discutez de votre
projet de moulage
Envoyez votre alliage, les détails du plan de pièce, les dimensions du moule et la localisation du projet. Confirmez la quantité commandée et les exigences de livraison avec votre demande de devis.
Vous préférez l’e-mail ?
[email protected]