CÂMARA FRIA / MT350
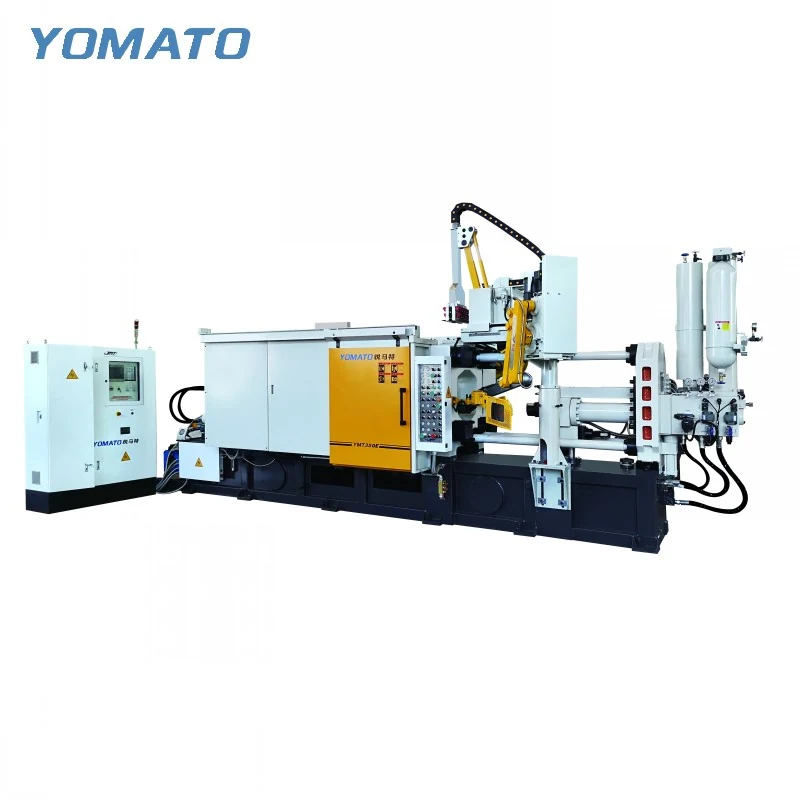
Máquina de fundição sob pressão MT350
As consultas sobre a MT350 se beneficiam de um desenho que reúne o ferramental e a rota de manuseio. Esta máquina de câmara fria da série MT é destinada a ligas de alumínio, magnésio e cobre. Compare o envelope do molde com seu espaço de fechamento e, em seguida, defina a injeção e os equipamentos periféricos em torno do componente que você precisa fundir.
Solicitar cotação da MT350 ↗Especificações técnicas da MT350
| Parâmetro | Unidade | MT350 |
|---|---|---|
| Força de fechamento | KN | 3500 |
| Dimensões da placa (HxV) | mm | 1020x1020 |
| Espaço entre colunas (HxV) | mm | 650x650 |
| Diâmetro da coluna | mm | 165 |
| Altura do molde (Mín.-Máx.) | mm | 300-800 |
| Curso de fechamento | mm | 600 |
| Curso de extração | mm | 150 |
| Força de extração | KN | 240 |
| Força de injeção | KN | 550 |
| Curso de injeção | mm | 600 |
| Posição de injeção | mm | 0,-210 |
| Diâmetro do pistão de injeção | mm | 70-100 |
| Peso de injeção (Al) | KG | 3.8-7.6 |
| Pressão de fundição (Intensif.) | MPa | 125-60.3 |
| Área de fundição | cm2 | 280-580 |
| Área de fundição máx. (40MPa) | cm2 | 875 |
| Protrusão da flange de fundição | mm | 20-0.05 |
| Diâmetro da flange de fundição | mm | 170 |
| Penetração do pistão | mm | 320 |
| Pressão de trabalho do sistema | MPa | 16 |
| Potência do motor | KW | 37 |
| Capacidade do tanque de óleo | L | 1100 |
| Peso da máquina | KG | 17500 |
| Dimensões da máquina (CxLxA) | m | 8.0x2.3x3.1 |
01 / SÉRIE
Verifique como a ferramenta é suportada
A placa da MT350 é de 1020x1020 mm, e sua abertura entre colunas é de 650x650 mm. Use essas medidas para questões separadas: como o molde é montado e como o conjunto passa para a posição. O desenho do ferramental deve identificar pontos de montagem, recursos salientes e as conexões que precisam de acesso após a instalação. A altura do molde é indicada em 300-800 mm. Meça o molde fechado completo, incluindo suas placas permanentes e o arranjo de extração. Uma ferramenta pode parecer compatível em vista frontal enquanto sua profundidade instalada ou conexões criam outro problema. Forneça, se possível, vistas em planta e lateral. Se as mangueiras de resfriamento ou conexões de slides forem removíveis durante o carregamento, mostre sua posição de operação, bem como o arranjo temporário de instalação.
02 / SÉRIE
Explique a tarefa de preenchimento por trás da massa de injeção
A faixa de peso de injeção em alumínio da MT350 é de 3.8-7.6 KG, combinada com uma faixa de diâmetro do pistão de injeção de 70-100 mm. Determine a quantidade de metal para a injeção completa, e não apenas para a peça fundida acabada. O conceito de canais e o layout de overflows podem alterar materialmente essa quantidade. Forneça a designação da liga pretendida junto com a estimativa, pois o campo de peso em alumínio deve permanecer vinculado ao material que nomeia. A tabela da máquina lista força de injeção de 550 KN e curso de injeção de 600 mm. Uma discussão de configuração deve relacioná-los ao layout da ferramenta, ao pistão pretendido e à geometria da peça fundida. Destaque no desenho recursos esbeltos, caminhos de preenchimento longos ou mudanças de seção. Esses detalhes tornam o requisito de injeção mais específico do que uma descrição ampla da aplicação.
03 / SÉRIE
Deixe a orientação da peça orientar o planejamento da remoção
A MT350 lista um curso de fechamento de 600 mm e um curso de extração de 150 mm. Revise a orientação da peça fundida ao final da extração antes de escolher uma direção de descarga. Um canal ou ponto de injeção pode determinar onde uma garra pode segurar o conjunto e como ele sai do molde aberto. Inclua esses recursos no desenho de manuseio, mesmo que depois sejam removidos por rebarbação. A pulverização do molde precisa de seu próprio estudo de acesso, pois as superfícies a serem alcançadas podem diferir da abordagem do extrator. Considere a sequência de abertura, liberação, remoção e preparação para a próxima injeção. Descreva quais tarefas devem ser automatizadas e traga quaisquer detalhes existentes de robô ou pulverizador para a consulta, para que sua montagem e alcance possam ser discutidos.
04 / SÉRIE
Prepare um layout com acesso para manutenção
As dimensões listadas da máquina MT350 são 8.0x2.3x3.1 m. Não use esse contorno como o limite de toda a célula de produção: um forno, dosador, extrator e transportador ocupam suas próprias áreas de trabalho. Posicione cada item de acordo com o movimento que executa e reserve acesso às conexões da máquina. As linhas de controle de temperatura e o fornecimento de desmoldante devem ter rotas compreensíveis em vez de cruzar a posição do operador por padrão. O campo de potência do motor é 37 KW, que pertence à parte da máquina na análise de utilidades. Um cronograma completo do local também considera periféricos selecionados separadamente. Envie a solicitação da MT350 com o desenho do molde, liga, requisito de injeção e layout disponível. Explique quaisquer restrições de instalação e identifique o destino da peça fundida após sair da máquina. Explique se a rebarbação a jusante ocorre ao lado da máquina ou em outro local da instalação. Essa escolha altera a transferência na descarga e o caminho usado para levar as peças fundidas, portanto pertence ao briefing inicial do layout, em vez de ser deixada como uma suposição geral de manuseio.
CONSULTA DE PROJETO
Discuta seu
projeto de fundição
Envie sua liga, detalhes do desenho da peça, dimensões do molde e localização do projeto. Confirme a quantidade do pedido e os requisitos de entrega com sua solicitação de cotação.
Prefere e-mail?
[email protected]