CHAMBRE FROIDE / MT700
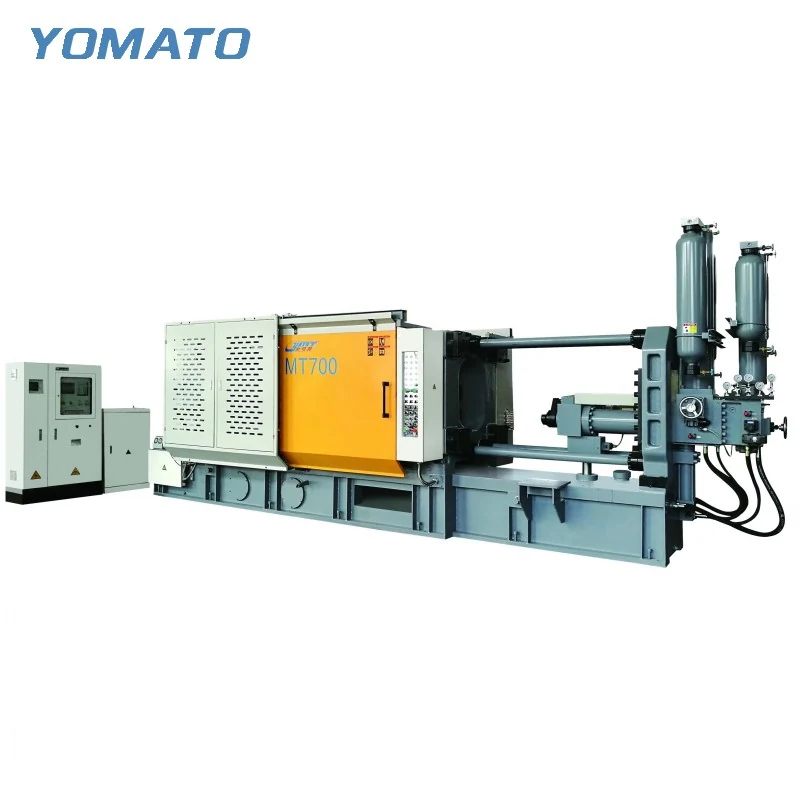
Machine de moulage sous pression MT700
La MT700 possède ses propres spécifications d'outillage et d'injection au sein de la famille MT à chambre froide. Évaluez-la directement pour votre projet en alliage d'aluminium, de magnésium ou de cuivre. En particulier, ses options de piston listées et les champs d'injection associés méritent une revue cohérente avec l'assemblage du moule et l'implantation d'installation.
Demander un devis MT700 ↗Caractéristiques techniques MT700
| Paramètre | Unité | MT700 |
|---|---|---|
| Force de fermeture | KN | 7000 |
| Dimensions du plateau (HxV) | mm | 1260x1250 |
| Espace entre colonnes (HxV) | mm | 820x820 |
| Diamètre des colonnes | mm | 165 |
| Hauteur de moule (Min.-Max.) | mm | 350-900 |
| Course de fermeture | mm | 650 |
| Course d'éjection | mm | 160 |
| Force d'éjection | KN | 260 |
| Force d'injection | KN | 620 |
| Course d'injection | mm | 650 |
| Position d'injection | mm | 0,-250 |
| Diamètre du piston d'injection | mm | 80,90,110 |
| Masse injectée (Al) | KG | 6.1,7.8,9.6 |
| Pression de moulage (Intensif.) | MPa | 123,97,79 |
| Surface de moulage | cm2 | 567,718,886 |
| Surface de moulage max. (40MPa) | cm2 | 1750 |
| Saillie de la bride de moulage | mm | 15-0.05 |
| Diamètre de la bride de moulage | mm | 165 |
| Pénétration du piston | mm | 280 |
| Pression de service du système | MPa | 16 |
| Puissance du moteur | KW | 37 |
| Capacité du réservoir d'huile | L | 1200 |
| Poids de la machine | KG | 30000 |
| Dimensions de la machine (LxWxH) | m | 8.2x2.5x3.3 |
01 / SÉRIE
Commencez par les dimensions d'outillage de la MT700
L'espacement des colonnes de la MT700 est de 820x820 mm, tandis que le plateau mesure 1260x1250 mm. Conservez les dimensions horizontale et verticale distinctes du plateau lors de la définition de l'interface d'outillage. Une description générale telle qu'une zone de montage carrée perdrait une information utile. La plage de hauteur de moule est de 350-900 mm. Comparez le moule fermé, y compris ses plaques et adaptateurs installés, avec cette plage. Les tiroirs latéraux et les raccords de refroidissement doivent apparaître dans leurs positions de fonctionnement et dans l'arrangement de chargement proposé. Indiquez la direction de levage et toute saillie devant dégager les colonnes. Ces vérifications établissent comment l'assemblage atteint sa position de travail et comment ses raccordements restent accessibles, plutôt que de simplement démontrer qu'un bloc d'empreinte s'insère dans l'ouverture nominale.
02 / SÉRIE
Lisez les choix de piston sans mélanger les configurations
La MT700 liste des diamètres de piston d'injection de 80,90,110 mm. Ses masses injectées en aluminium sont de 6.1,7.8,9.6 KG, avec des valeurs de pression de moulage de 123,97,79 MPa. Gardez ces champs listés visibles ensemble lors de la discussion de l'arrangement d'injection envisagé. Ne combinez pas la valeur individuelle qui semble la plus grande en une configuration supposée. Fournissez le besoin métallique complet pour le moule, y compris le système d'alimentation, et précisez l'alliage sélectionné. Le concept d'attaque et la géométrie de l'empreinte aident à déterminer les questions à traiter autour du choix du piston. Les sections minces, les trajets de remplissage longs et les caractéristiques de surface importantes doivent être repérés sur le plan de pièce. Un cahier des charges d'injection clair est plus utile que de choisir la MT700 uniquement parce qu'une pièce finie semble inférieure à une masse listée.
03 / SÉRIE
Vérifiez la course de libération par rapport à l'approche de manutention
La course de fermeture de la MT700 est de 650 mm et sa course d'éjection de 160 mm. Déterminez où se positionne la pièce moulée après éjection avant d'organiser un extracteur. Le canal d'alimentation et toute saillie doivent être inclus dans l'enveloppe accessible, avec le préhenseur. Examinez le trajet de sortie de l'outil pour détecter les interférences avec les tiroirs, les raccordements et les équipements périphériques. La pulvérisation du moule est une tâche distincte dans la même zone ; cartographiez donc l'accès aux faces du moule ainsi que le trajet d'évacuation de la pièce. Précisez si la cellule utilise des équipements existants et fournissez leurs informations de montage et de portée. Une implantation avec ces mouvements dessinés rend les conflits potentiels visibles dès la demande, tandis que les configurations machine et auxiliaires sont encore à l'étude.
04 / SÉRIE
Adaptez les équipements environnants à l'encombrement réel
Les dimensions de la machine MT700 sont de 8.2x2.5x3.3 m, pour un poids listé de 30000 KG. Utilisez ces valeurs spécifiques pour la discussion du site plutôt que d'estimer un encombrement à partir du nom du modèle. Une cellule complète nécessite aussi de l'espace pour le four, l'accès au transfert de métal, une zone de déchargement et des voies de maintenance. La puissance du moteur est listée à 37 KW ; les auxiliaires sélectionnés ajoutent leurs propres besoins en utilités au plan d'installation. Placez le four par rapport à la chambre d'injection et indiquez où va une pièce moulée après extraction. Si un convoyeur ou une presse de détourage est inclus, cartographiez également cette opération suivante. Demandez un devis MT700 avec l'alliage, l'assemblage du moule, l'estimation complète d'injection et l'implantation au sol. Identifiez les équipements conservés afin que leurs interfaces puissent être évaluées avec la machine proposée. Incluez la révision de moule spécifique associée à l'estimation d'injection. Si l'attaque évolue en cours de conception, mettez à jour le besoin métallique avec la géométrie afin que la discussion sur le piston proposé continue de refléter le même outil et le même composant, plutôt que des étapes de développement décalées.
DEMANDE DE PROJET
Discutez de votre
projet de moulage
Envoyez votre alliage, les détails du plan de pièce, les dimensions du moule et la localisation du projet. Confirmez la quantité commandée et les exigences de livraison avec votre demande de devis.
Vous préférez l'e-mail ?
[email protected]