CÂMARA FRIA / MT300
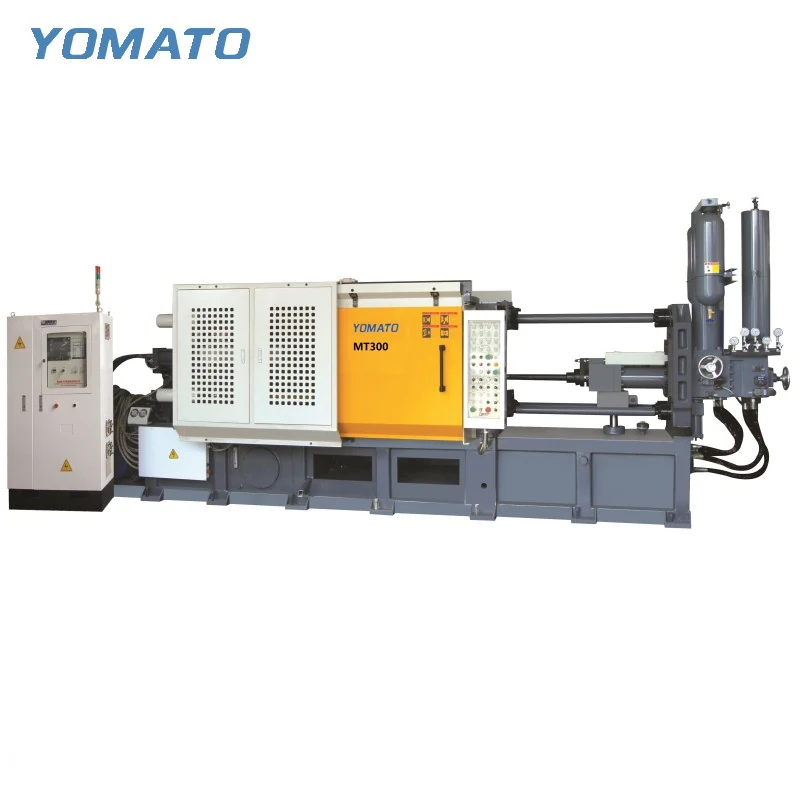
Máquina de fundição sob pressão MT300
A MT300 é uma opção de câmara fria para projetos de fundição de alumínio, magnésio e ligas de cobre. Sua distância entre colunas de 600x600 mm é uma medida inicial útil, mas a seleção também depende do molde fechado, do sistema de injeção e do acesso necessário durante a operação. Construa a especificação em torno dessas relações.
Solicitar cotação da MT300 ↗Especificações técnicas da MT300
| Parâmetro | Unidade | MT300 |
|---|---|---|
| Força de fechamento | KN | 3000 |
| Dimensões da placa (HxV) | mm | 950x950 |
| Espaço entre colunas (HxV) | mm | 600x600 |
| Diâmetro da coluna | mm | 155 |
| Altura do molde (Mín.-Máx.) | mm | 300-750 |
| Curso de fechamento | mm | 550 |
| Curso de extração | mm | 140 |
| Força de extração | KN | 220 |
| Força de injeção | KN | 500 |
| Curso de injeção | mm | 550 |
| Posição de injeção | mm | 0,-200 |
| Diâmetro do pistão de injeção | mm | 60-90 |
| Peso de injeção (Al) | KG | 3.0-6.0 |
| Pressão de fundição (Intensif.) | MPa | 125-60.3 |
| Área de fundição | cm2 | 240-500 |
| Área de fundição máx. (40MPa) | cm2 | 750 |
| Protrusão da flange de fundição | mm | 20-0.05 |
| Diâmetro da flange de fundição | mm | 160 |
| Penetração do pistão | mm | 300 |
| Pressão de trabalho do sistema | MPa | 16 |
| Potência do motor | KW | 30 |
| Capacidade do tanque de óleo | L | 1000 |
| Peso da máquina | KG | 15000 |
| Dimensões da máquina (CxLxA) | m | 7.5x2.2x3.0 |
01 / SÉRIE
Use as faces de montagem como referência de altura
A MT300 aceita uma faixa de altura de molde indicada de 300-750 mm. Estabeleça essa dimensão a partir do conjunto completo da ferramenta, em vez de somar apenas os blocos da cavidade. Placas de montagem, caixas de ejetores e adaptadores afetam o conjunto instalado. A placa mede 950x950 mm, enquanto o espaço entre colunas é de 600x600 mm. Diferencie o contorno da ferramenta suportado da rota usada para inseri-la. Um slide ou encaixe pode precisar passar por uma parte diferente dessa rota, dependendo do método de instalação. Inclua os pontos de elevação e a direção de carregamento planejada no desenho. Se uma ferramenta for transferida de outra máquina, descreva sua montagem e detalhes de conexão atuais para que a compatibilidade possa ser analisada como uma tarefa real de instalação.
02 / SÉRIE
Trate o sistema de alimentação como parte do shot
A unidade de injeção da MT300 tem uma faixa de diâmetro de pistão de 60-90 mm e uma faixa de peso de injeção em alumínio de 3.0-6.0 KG. Um componente acabado com peso inferior a esse valor máximo não é, por si só, uma verificação de seleção concluída. O metal necessário para canais de alimentação e o restante do sistema de alimentação também deve ser estabelecido. Descreva a liga e mostre o layout preliminar dos gates para que a discussão sobre injeção tenha um alvo definido. A força de injeção é de 500 KN e o curso de injeção é de 550 mm. Considere esses campos junto com o arranjo do pistão e a geometria da cavidade. Inclua detalhes como reentrâncias profundas, nervuras e mudanças abruptas de seção na consulta. Eles ajudam a explicar requisitos de preenchimento que não são aparentes a partir da massa do componente ou das dimensões externas gerais.
03 / SÉRIE
Coordene abertura e liberação em vez de somar cursos
O curso de fechamento e o curso de extração desempenham funções diferentes na MT300. Os movimentos indicados são de 550 mm e 140 mm, respectivamente. Mostre onde a peça fundida fica quando a ferramenta abre, quando a extração começa e quando um manipulador pode retirá-la. Essas posições devem ser avaliadas com o canal de alimentação ainda conectado, se for assim que o componente sai do molde. Uma rota de remoção precisa de folga para o dispositivo de garra, bem como para a peça fundida. Mantenha o acesso do pulverizador visível no mesmo estudo, incluindo superfícies ao redor de ações laterais. Qualquer extrator ou pulverizador proposto deve ser discutido com o arranjo real da ferramenta. Isso evita que o layout da célula presuma que todas as tarefas podem usar a mesma direção de abertura e ocupar o mesmo espaço.
04 / SÉRIE
Organize a célula em torno de interfaces acessíveis
As dimensões da MT300 são 7.5x2.2x3.0 m, com peso da máquina de 15000 KG. O layout de produção deve se estender além desse envelope para acomodar operação, manutenção e equipamentos periféricos. Marque a posição do forno em relação à câmara de injeção e depois identifique o caminho para transporte ou rebarbação após a extração. As conexões de resfriamento e controle de temperatura devem permanecer acessíveis sem colocar equipamentos na rota de acesso pretendida. Para uma cotação de máquina, forneça o conjunto do molde, a necessidade completa de metal, o material e a localização do projeto. Um plano de edificação é útil quando o acesso de instalação ou a linha de produção existente restringe o posicionamento. Explique quaisquer auxiliares mantidos e suas conexões. Os requisitos comerciais de pedido e entrega podem então ser confirmados junto com uma configuração de máquina baseada na tarefa real de fundição. Quando o mesmo equipamento atender diferentes ferramentas, identifique as atividades de troca previstas. Mostre como as utilidades se desconectam, para onde o molde de saída é movido e como o conjunto de entrada se aproxima da máquina. Isso torna os requisitos de acesso visíveis além do ciclo normal de produção.
CONSULTA DE PROJETO
Discuta seu
projeto de fundição
Envie sua liga, detalhes do desenho da peça, dimensões do molde e localização do projeto. Confirme a quantidade do pedido e os requisitos de entrega com sua solicitação de cotação.
Prefere e-mail?
[email protected]