CÁMARA FRÍA / MT130
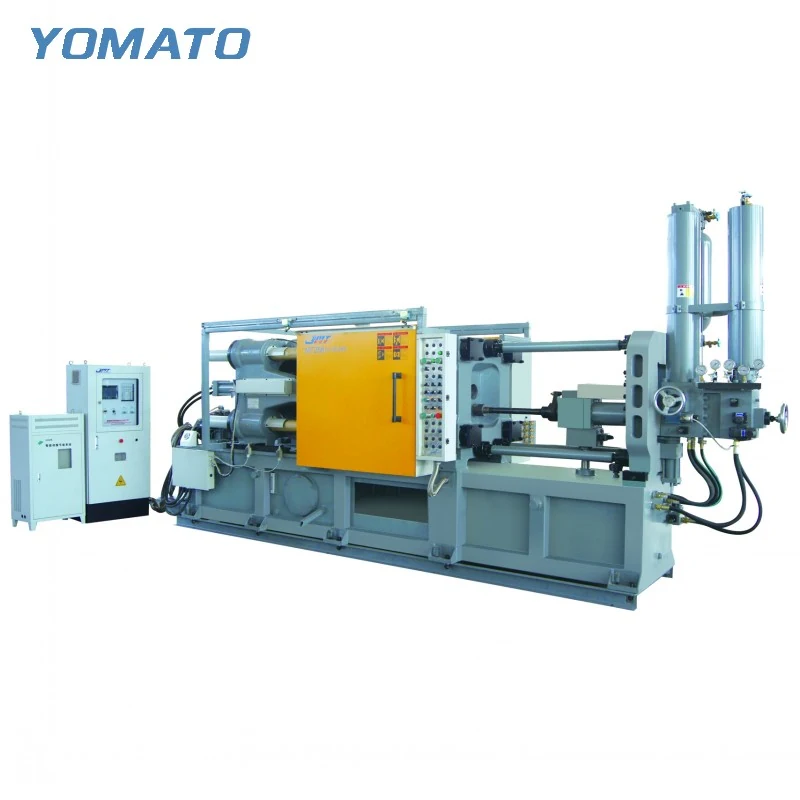
Máquina de fundición a presión MT130
La MT130 es una máquina de cámara fría para aleaciones de aluminio, magnesio y cobre. Su envolvente de utillaje hace que el plano completo del molde sea el punto de partida correcto. Revise juntos los requisitos de instalación, inyección y extracción antes de decidir cómo debe encajar la máquina en su área de producción.
Solicitar cotización de MT130 ↗Especificaciones técnicas de la MT130
| Parámetro | Unidad | MT130 |
|---|---|---|
| Fuerza de cierre | KN | 1300 |
| Dimensiones del plato (HxV) | mm | 650x650 |
| Espacio entre columnas (HxV) | mm | 420x420 |
| Diámetro de columna | mm | 110 |
| Altura del molde (Mín.-Máx.) | mm | 200-550 |
| Carrera de cierre | mm | 380 |
| Carrera de expulsión | mm | 90 |
| Fuerza de expulsión | KN | 120 |
| Fuerza de inyección | KN | 280 |
| Carrera de inyección | mm | 380 |
| Posición de inyección | mm | 0,-150 |
| Diámetro del pistón de inyección | mm | 50-70 |
| Peso de inyección (Al) | KG | 1.2-2.4 |
| Presión de fundición (Intensif.) | MPa | 125-60.3 |
| Área de fundición | cm2 | 100-210 |
| Área de fundición máx. (40MPa) | cm2 | 325 |
| Protrusión de brida de fundición | mm | 20-0.05 |
| Diámetro de brida de fundición | mm | 120 |
| Penetración del pistón | mm | 200 |
| Presión de trabajo del sistema | MPa | 14 |
| Potencia del motor | KW | 15 |
| Capacidad del depósito de aceite | L | 600 |
| Peso de la máquina | KG | 7000 |
| Dimensiones de la máquina (LxAnxAl) | m | 5.5x1.8x2.6 |
01 / SERIE
Una pieza pequeña aún requiere una verificación completa de encaje
La MT130 tiene una abertura de 420x420 mm entre las columnas y un plato de 650x650 mm. Estos describen límites diferentes. La abertura se refiere a la ruta hacia el área de cierre, mientras que el plato soporta el utillaje instalado. Incluya las placas de montaje, los accesorios sobresalientes y el arreglo de izaje propuesto en el plano de ensamble. Considerar solo el bloque de cavidad puede pasar por alto las características que determinan si la instalación es viable. El rango de altura del molde es de 200-550 mm. Establezca la altura cerrada con todas las placas permanentes incluidas y muestre por dónde salen las mangueras de enfriamiento del utillaje. Una pieza fundida compacta no requiere automáticamente un molde compacto; los canales de alimentación, correderas y pasajes de enfriamiento pueden cambiar sustancialmente la envolvente. Mantenga esas características visibles al comparar el plano con la tabla de la máquina.
02 / SERIE
Relacione la cámara de inyección con el requerimiento total de metal
Los diámetros del pistón de inyección de la MT130 van de 50-70 mm, con pesos de inyección en aluminio de 1.2-2.4 KG. Estas cifras pertenecen a la discusión de inyección y no a un límite de peso de componente terminado. La inyección también debe aportar metal para el canal de alimentación, el bizcocho y el arreglo de reboses. Prepare una estimación de masa para ese sistema completo e identifique la aleación. Un peso indicado para aluminio no debe tratarse como la misma capacidad de peso para todos los metales. Analice la selección del pistón junto con el arreglo de compuerta y los requisitos de llenado. Las nervaduras delgadas, las superficies rebajadas y los cambios de sección de pared son detalles útiles del plano para destacar. Describen la tarea de fundición con más claridad que una solicitud general de una máquina que hace piezas pequeñas. Incluya cualquier arreglo de cavidades propuesto en esa revisión.
03 / SERIE
Planifique la liberación dentro de la abertura disponible
La carrera de cierre es de 380 mm y la carrera de expulsión es de 90 mm. Considere estos movimientos en secuencia: la apertura expone la pieza fundida y la expulsión la libera del utillaje. Un canal de alimentación sobresaliente o una característica profunda pueden afectar el espacio libre requerido incluso cuando el componente principal parece poco profundo. Dibuje la pieza en su orientación liberada y luego agregue el acceso para pinza o manejo manual previsto para la celda. Mantenga la ruta de retiro libre de las conexiones del molde. Si se propone un pulverizador, su aproximación también debe caber en el área abierta del utillaje. Una posición abierta que funciona para el retiro puede aún necesitar una verificación separada para pulverizar ambas caras del molde. Explique el método de manejo en la consulta para que el acceso al utillaje y los equipos auxiliares se consideren juntos.
04 / SERIE
Haga útil el espacio de trabajo circundante
Las dimensiones de la máquina indicadas para la MT130 son 5.5x1.8x2.6 m. Use el contorno de la máquina como huella inicial y luego marque las zonas de servicio y operación a su alrededor. Un horno, un dosificador automático y una ruta de descarga ocupan cada uno espacio más allá del cuerpo principal. Mantenga la transferencia de metal fundido separada de la ruta usada para retirar las piezas e identifique dónde el personal de mantenimiento puede acceder a las conexiones. La potencia del motor indicada es de 15 KW; un programa de servicios también debe considerar los equipos auxiliares seleccionados para el proyecto. Comparta el layout del edificio y los detalles de los equipos existentes al solicitar una cotización de MT130. Los adjuntos útiles incluyen la revisión de la pieza, el ensamble del molde, la designación de la aleación y la ubicación propuesta del horno. Cuando el utillaje aún está en desarrollo, describa las interfaces no resueltas para que la conversación sobre equipos se centre en ellas. Si el componente está destinado a productos de ferretería o electrónicos, identifique las superficies y características de unión que son importantes en uso. Mantenga la explicación de la aplicación vinculada al plano real para que las preguntas de apariencia, manejo y utillaje se puedan discutir sin asumir requisitos idénticos en toda una industria.
CONSULTA DE PROYECTO
Converse sobre su
proyecto de fundición
Envíe su aleación, los detalles del plano de la pieza, las dimensiones del molde y la ubicación del proyecto. Confirme la cantidad del pedido y los requisitos de entrega con su solicitud de cotización.
¿Prefiere correo electrónico?
[email protected]