ХОЛОДНАЯ КАМЕРА / MT130
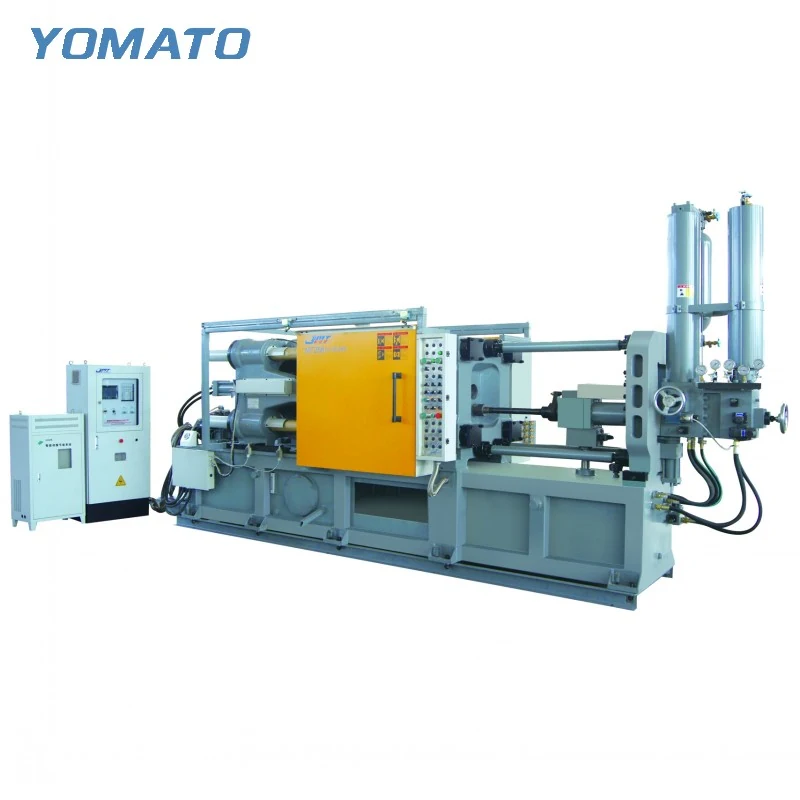
Машина литья под давлением MT130
MT130 — машина холодной камеры для сплавов алюминия, магния и меди. Её оснастка делает полный чертёж пресс-формы правильной отправной точкой. Рассмотрите требования к установке, впрыску и извлечению вместе, прежде чем решать, как машина должна вписаться в вашу производственную зону.
Запросить предложение на MT130 ↗Технические характеристики MT130
| Параметр | Ед. изм. | MT130 |
|---|---|---|
| Усилие запирания | KN | 1300 |
| Размер плиты (ШxВ) | mm | 650x650 |
| Пространство между колоннами (ШxВ) | mm | 420x420 |
| Диаметр колонны | mm | 110 |
| Высота пресс-формы (мин.-макс.) | mm | 200-550 |
| Ход запирания | mm | 380 |
| Ход выталкивания | mm | 90 |
| Усилие выталкивания | KN | 120 |
| Усилие впрыска | KN | 280 |
| Ход впрыска | mm | 380 |
| Положение впрыска | mm | 0,-150 |
| Диаметр пресс-поршня впрыска | mm | 50-70 |
| Масса впрыска (Al) | KG | 1.2-2.4 |
| Давление литья (интенсификация) | MPa | 125-60.3 |
| Площадь литья | cm2 | 100-210 |
| Макс. площадь литья (40MPa) | cm2 | 325 |
| Выступ фланца литья | mm | 20-0.05 |
| Диаметр фланца литья | mm | 120 |
| Проникновение пресс-поршня | mm | 200 |
| Рабочее давление системы | MPa | 14 |
| Мощность двигателя | KW | 15 |
| Объём масляного бака | L | 600 |
| Масса машины | KG | 7000 |
| Габариты машины (ДxШxВ) | m | 5.5x1.8x2.6 |
01 / СЕРИЯ
Даже небольшая пресс-форма требует полной проверки соответствия
MT130 имеет просвет 420x420 мм между колоннами и плиту 650x650 мм. Они описывают разные границы. Просвет касается пути в зону запирания, тогда как плита поддерживает установленную оснастку. Включите монтажные плиты, выступающие фитинги и предлагаемую схему подъёма в сборочный чертёж. Рассмотрение только блока полости может упустить особенности, определяющие практичность установки. Диапазон высоты пресс-формы составляет 200-550 мм. Установите закрытую высоту с учётом всех постоянных плит и покажите, где шланги охлаждения выходят из оснастки. Компактная отливка не обязательно требует компактной пресс-формы; литники, ползуны и каналы охлаждения могут существенно изменить габариты. Сохраняйте эти особенности видимыми при сравнении чертежа с таблицей машины.
02 / СЕРИЯ
Соотнесите камеру прессования с общей потребностью в металле
Диаметры пресс-поршня впрыска MT130 составляют от 50-70 мм, с массой впрыска алюминия 1.2-2.4 KG. Эти цифры относятся к обсуждению впрыска, а не к пределу массы готовой детали. Порция должна также обеспечить металл для литниковой системы, пресс-остатка и переливов. Подготовьте оценку массы для этой полной системы и определите сплав. Масса, указанная для алюминия, не должна рассматриваться как такая же грузоподъёмность для каждого металла. Обсудите выбор пресс-поршня вместе с литниковой системой и требованиями к заполнению. Тонкие рёбра, углублённые поверхности и изменения толщины стенки являются полезными деталями чертежа для выделения. Они описывают задачу литья более ясно, чем общий запрос на машину, изготавливающую мелкие детали. Включите любую предлагаемую компоновку полостей в этот обзор.
03 / СЕРИЯ
Планируйте извлечение в доступном просвете
Ход запирания составляет 380 мм, а ход выталкивания — 90 мм. Рассмотрите эти движения последовательно: раскрытие открывает отливку, а выталкивание освобождает её от оснастки. Выступающий литник или глубокая особенность могут повлиять на необходимый зазор, даже когда основной компонент кажется неглубоким. Нарисуйте деталь в её освобождённой ориентации, затем добавьте доступ захвата или ручного обращения, предназначенный для ячейки. Держите путь удаления свободным от соединений пресс-формы. Если предлагается распылитель, его подход также должен вписываться в открытую зону оснастки. Открытое положение, подходящее для удаления, может всё же потребовать отдельной проверки для распыления обеих поверхностей пресс-формы. Объясните метод обращения в запросе, чтобы доступ к оснастке и вспомогательное оборудование могли рассматриваться вместе.
04 / СЕРИЯ
Сделайте окружающее рабочее пространство полезным
Указанные для MT130 габариты машины составляют 5.5x1.8x2.6 м. Используйте контур машины в качестве начальной занимаемой площади, затем отметьте зоны обслуживания и работы вокруг неё. Печь, заливщик и маршрут выгрузки каждый занимают пространство за пределами основного корпуса. Держите передачу расплавленного металла отдельно от маршрута, используемого для выноса деталей, и определите, где персонал по техническому обслуживанию может добраться до соединений. Указанная мощность двигателя составляет 15 KW; график коммунальных услуг должен также учитывать вспомогательное оборудование, выбранное для проекта. Поделитесь планировкой здания и деталями существующего оборудования при запросе коммерческого предложения на MT130. Полезные вложения включают редакцию детали, сборочный чертёж пресс-формы, обозначение сплава и предлагаемое расположение печи. Где оснастка ещё разрабатывается, опишите нерешённые интерфейсы, чтобы обсуждение оборудования могло сосредоточиться на них. Если компонент предназначен для скобяных изделий или электронных продуктов, определите поверхности и крепёжные особенности, которые важны при использовании. Держите объяснение применения привязанным к фактическому чертежу, чтобы вопросы внешнего вида, обращения и оснастки можно было обсуждать без предположения об идентичных требованиях для всей отрасли.
ЗАПРОС ПО ПРОЕКТУ
Обсудите ваш
проект литья
Отправьте ваш сплав, детали чертежа детали, размеры пресс-формы и местоположение проекта. Подтвердите объём заказа и требования к поставке вместе с вашим запросом коммерческого предложения.
Предпочитаете электронную почту?
[email protected]